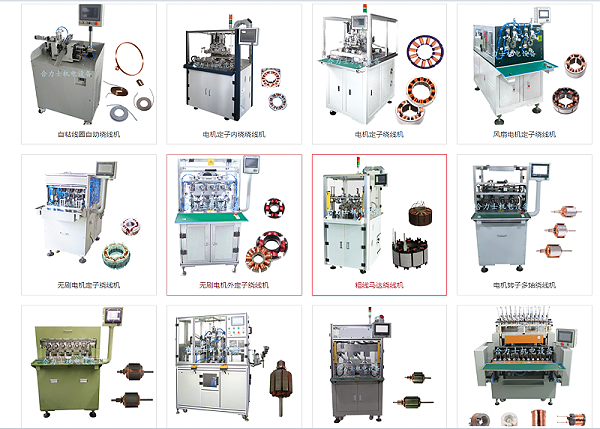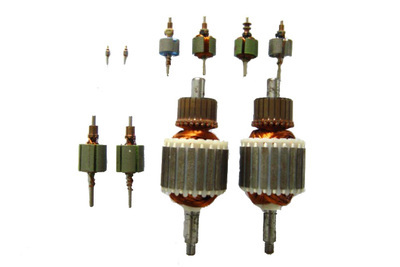
在微型电机(尤其是直流微型马达)的生产制造过程中,转子绕组与换向器钩子之间的焊接质量,直接决定了电机的导电性能、运转稳定性和使用寿命。传统手工烙铁焊接存在效率低、虚焊多、热损伤大等弊端,而中山地区作为国内微型电机产业链的重要集聚区,率先普及了自动化的转子点焊机和换向器钩子焊接机。这类设备凭借高精度、高一致性和高速度,成为现代微电机产线不可或缺的核心装备。
一、微型马达转子点焊机的工作原理与特点
微型马达转子点焊机主要用于将漆包线端头的绝缘层剥除(或直接熔焊)后,牢固地焊接在换向器的钩片上。其工作方式通常采用精密电阻焊或脉冲热压焊:通过电极对工件施加短暂而集中的电流,利用接触电阻产生的热量使焊点瞬间熔化并形成冶金结合。现代点焊机的主要特点包括:
- 微电脑控制:精确调节焊接电流、时间和压力,确保每个焊点的一致性。设定参数后可存储多组配方,适应不同规格的转子。
- 高精度机械结构:采用伺服电机或精密凸轮分割器驱动转子分度,每次旋转角度误差极小,保证所有钩子都能准确对准焊接头。
- 自动线夹与剥漆装置(可选):对于需要去漆的漆包线,可集成激光剥漆或机械刮漆模块,配合焊头完成一次成型。
- 焊头材料与寿命:使用钨铜或弥散强化铜电极,耐高温磨损,以应对高频次焊接。焊头可快速更换,降低停机时间。
二、换向器钩子焊接机的特殊设计要求
换向器钩子体积微小(常在0.2mm~1.0mm之间),且周边环绕着转子铁芯和绕组,操作空间极为狭窄。因此换向器钩子焊接机需要解决以下技术难点:
- 钩子定位与压紧:钩子呈悬臂状,焊接时受到电极压力容易变形。高端的焊接机会配备弹性压紧机构,先压住钩子与线材,再施加焊接电流。真空吸附或微夹爪常被用来防止钩子位移。
- 热影响控制:微小的马达转子对热极为敏感,过大的热输入会损坏绝缘层或引发退火。因此采用短脉冲(毫秒级)、低热容的焊接方式十分关键。
- 多工位同步:为提高产能,部分机型采用双焊头或四焊头同步焊接多个钩子。例如在一条线上同时焊接4个或8个钩子,效率成倍提升。
三、机电之家与设备选购要点
机电之家是业内熟知的机电设备信息平台,汇集了大量微型电机生产设备供应商。在中山地区,许多非标自动化厂家可提供小微型马达转子点焊机、换向器钩子焊接机以及后道检测设备。选购时应重点关注:
- 焊接品质:通过拉力测试和金相切片检查焊点是否出现虚焊、孔洞或铜线退火发黑。
- 换型便捷性:因为各种马达转子的外径、钩子数量和绕线径不同,要求设备能快速调整夹具及焊接参数。推荐采用模块化快速换夹具结构。
- 兼容性与自动化:是否可与自动绕线机、转子入轴机、充磁机和性能测试机联机组成流水线,也是评估价值的重要参考。
- 厂商服务:中山区域的非标设备厂商通常具备快速响应与试样能力,这一点在量产过渡期非常关键。
四、设备操作与日常维护注意事项
为保证焊接质量的稳定,点焊机和换向器钩子焊接机必须定期维护。日常需注意:
- 清洁电极焊头:每天开机前检查焊头是否有氧化物残留,必要时用专用磨石修磨或用#800砂纸打磨端面。
- 校验压力与对中:仿形位移压力弹簧是否疲劳?电子压力传感器定期进行静态标定?任何压力波动都会影响发热直至出现炸火。
- 冷却与排烟:若设备附带风冷或水冷回路,需确保循环冷却水无渗漏、水温稳定於30~40℃之间。脉冲焊时会生成微量烟尘,需安装除烟雾装置长期净化。
- 安全防护:点焊的瞬间电压虽低(通常在2~10V内),但存的大电流以及变压器的负载需求仍使得电极区域不可随意拨动。按要求定时检查安全刺,配置按钮或光栅操作安全模块。
综上,中山制造的微型马达转子点焊机和换向器钩子焊接机正朝着高精度、高智能的方向迭代更新,配合机电之ー站类的线上交易平台,更容易找到同等标准與最合适之附件。同时融合现有的质量检测“大”数据管理、更能低焊接缺陷小于10 mΩ的要点控制趋势而普及到各个制変生产产业链中去进一步帮助机器换人中的痛点。