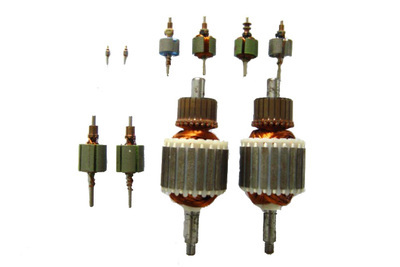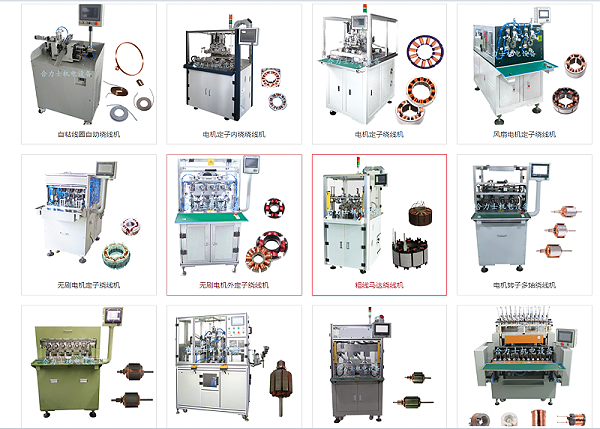
绕线机是一种将线状材料(如漆包线、纱线、钢丝等)按特定规律缠绕在线圈骨架或线轴上的机电设备,广泛应用于电机、变压器、电感器、电声器件以及纺织等行业。回顾绕线机的发展历程,可以看到一条从纯手工到机械化、从机械化到自动化、再从自动化迈向智能化的清晰脉络。
一、手工绕线阶段:经验主导的生产
在工业化早期,绕线完全依靠手工完成。操作者使用简单的木制或金属骨架,一手持线、一手转动骨架,按大致圈数绕制。这种方式效率极低,圈数不精确,排线均匀度完全取决于手感,产品一致性差。但也正是这一阶段的长期实践,积累了线圈结构、绕线张力、层间绝缘等基础工艺知识,为后续机械设计提供了依据。
二、机械绕线机的诞生:从人力到动力
19世纪末至20世纪初,随着电机和变压器的批量需求增加,出现了以手摇或脚踏为动力的机械绕线机。其核心结构是主轴、计数机构和排线导杆。操作者通过手柄带动主轴旋转,排线依靠凸轮或螺杆结构实现一定程度的自动往复。这类设备显著提高了效率,但仍需人工控制启停和张力。
20世纪中期,电动机普遍应用后,绕线机进入电动时代。电机拖动主轴旋转,配合齿轮减速和机械计数器,实现稳定转速与圈数控制。排线机构改进为凸轮式或光杆排线,线和骨架的贴合度明显改善。这一阶段被称为“半自动机械绕线机”阶段,设备已具备现代绕线机的基本雏形。
三、自动化与数控阶段:精度与效率双提升
20世纪70年代以后,电子技术和微处理器迅速发展。绕线机开始采用电子计数器、可控硅调速和步进电机驱动,实现了圈数准确设定、无级调速和整齐排线。CNC(计算机数控)技术引入后,操作者只需输入线径、圈数、排线宽度、绕线速度等参数,机器即可自动完成多层绕制、自动换向和自动停机。
机电设备的配套也越来越系统化:
- 张力控制系统:采用磁粉制动器、伺服张力器,保证线材全程张力恒定;
- 排线机构:由步进电机或伺服电机驱动滚珠丝杠或同步带,实现高精度分层排线;
- 主轴驱动:逐渐由变频电机和伺服主轴替代普通电机,满足高速绕制需求;
- 人机界面:触摸屏和可编程控制器(PLC)成为标配,方便参数管理和故障诊断。
到20世纪90年代,自动绕线机已能实现多轴联动、自动上下料、自动包胶带和自动焊接,绕线速度和精度大幅提升,人力需求显著下降。
四、智能化阶段:网络化与柔性生产
进入21世纪,绕线机继续向智能化、柔性化发展。基于工业PC和运动控制卡的控制系统,搭配伺服驱动和视觉传感器,能够自动识别骨架位置、补偿线径公差并实时调整排线路径。物联网功能使设备能够上传产能、工艺参数和设备状态,实现远程运维和预测性维护。
高端绕线机开始集成多轴机器人和自动物流线,形成绕线、检测、装配一体化的智能产线。对于新能源汽车驱动电机、高频变压器、无线充电线圈等产品,绕线机不仅要应对更细的线径和更高的匝数,还要适应异形线圈和三维绕制,这推动了六轴联动绕线机和飞叉式绕线机的进一步普及。
从机电设备的角度看,现代绕线机集中体现了机、电、气、液、光、控的融合:精密机械结构决定绕线基础精度,伺服电机和驱动器保证运动品质,气动与液压元件完成夹紧、剪切和辅助动作,传感和视觉系统反馈实时状态,PLC与工控机则完成逻辑调度与数据处理。
回顾绕线机的演变,本质上是围绕三个目标不断迭代:更准(圈数与排线精度)、更快(绕线速度与辅助时间)、更柔(适应不同线圈和工艺)。随着新材料、新电机结构以及数字化工厂的推进,绕线机的机电系统将进一步走向集成化、模块化和自适应化,从单一设备演进为可重组、可协同的智能工艺节点。